II. Инженерные решения
1. Оптимизация защиты с автоматическим реверсом на основе индукционного контроля тока ПЛК
В систему электрического управления необходимо внедрить интеллектуальную логику защиты от перегрузки:
Мониторинг тока в реальном времени: Когда рабочий ток главного вала превышает заданный порог безопасности (обычно 1,2–1,5-кратное значение номинального тока) и сохраняется более 0,3 секунды, ПЛК должен немедленно подать команду на реверс.
Автоматический отвод материала и повторная попытка: Главный вал в течение 0,5 секунды останавливается и выполняет реверс в течение 2–3 секунд; за счёт обратного усилия застрявший материал разрыхляется, после чего возобновляется прямое вращение для резки.
Трёхуровневый механизм защиты: Если система после 3 последовательных реверсов всё ещё не может разрезать материал, ПЛК автоматически отключает главное питание и подаёт звуковой и световой сигнал тревоги, уведомляя о необходимости ручного вмешательства, что полностью исключает вторичное повреждение элементов привода при принудительном зацеплении.
2. Модернизация материаловедения ножей и технологии термической обработки
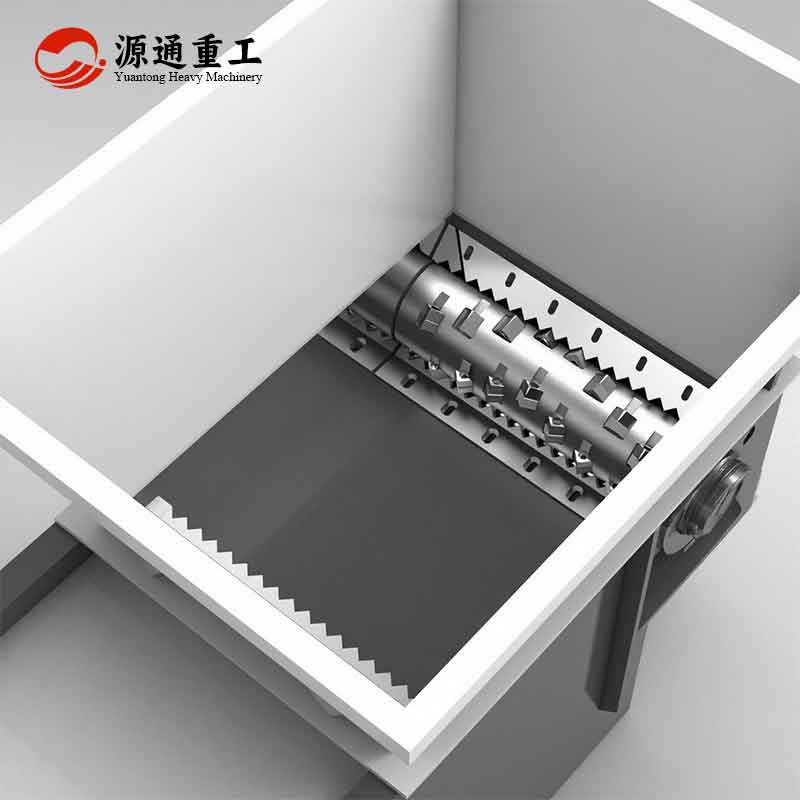
Подбор материала: Для условий шредирования металлолома ножи должны изготавливаться из высоколегированной износостойкой стали, такой как Cr12MoV, D2 или Hardox.
Баланс твёрдости и вязкости: За счёт вакуумной закалки и многократного отпуска твёрдость ножей точно контролируется в диапазоне HRC 55–58. Данный диапазон твёрдости обеспечивает как износостойкость режущей кромки, так и достаточную ударную вязкость корпуса ножа, предотвращая выкрашивание углов.
3. Динамическая калибровка зазора между ножами
Боковой зазор между неподвижным и подвижным ножом напрямую влияет на эффективность резки. При ежедневном техническом обслуживании боковой зазор необходимо строго регулировать в пределах проектных норм (обычно 0,2–0,5 мм). Чрезмерный зазор приводит к наматыванию на валы, недостаточный зазор вызывает сухое трение и нагрев боковых поверхностей ножей, ускоряя износ.