+86-13949059555
д. 6, ул. Хуаншань, г. Гунъи, г. Чжэнчжоу, пров. Хэнань, Китай

2026-05-11
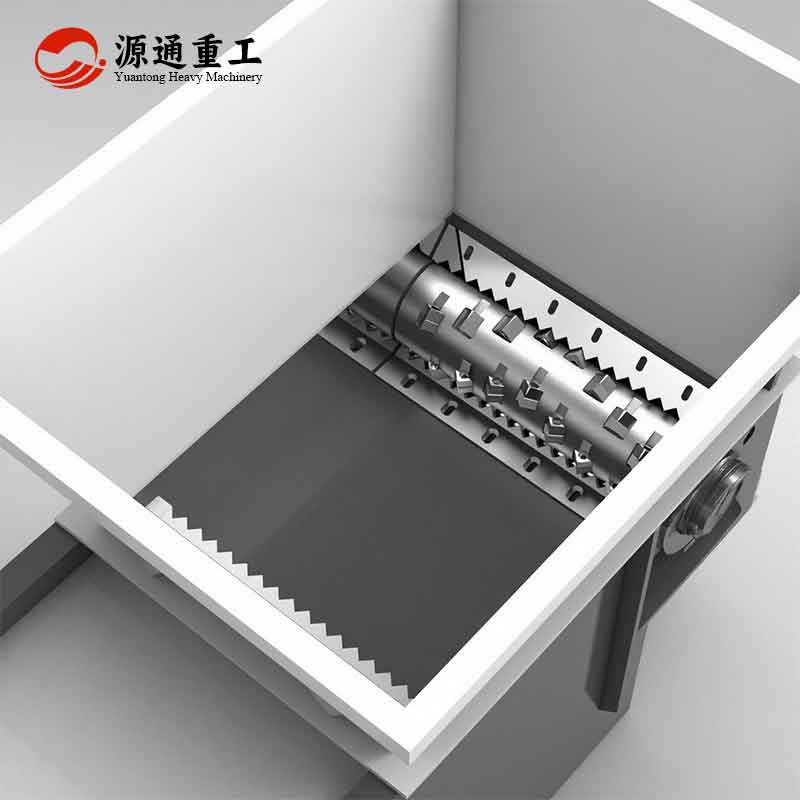
Полная производственная линия переработки твёрдых отходов не выполняет все операции одной машиной; двухвальный шредер в большинстве случаев выполняет задачу грубого измельчения на переднем конце всей линии. Многие специалисты по ошибке воспринимают шредер как оборудование окончательного измельчения, работающее «за один проход», однако в реальных условиях эксплуатации он больше подходит для переработки крупногабаритного смешанного материала в материал среднего размера, снижая нагрузку на последующие операции.
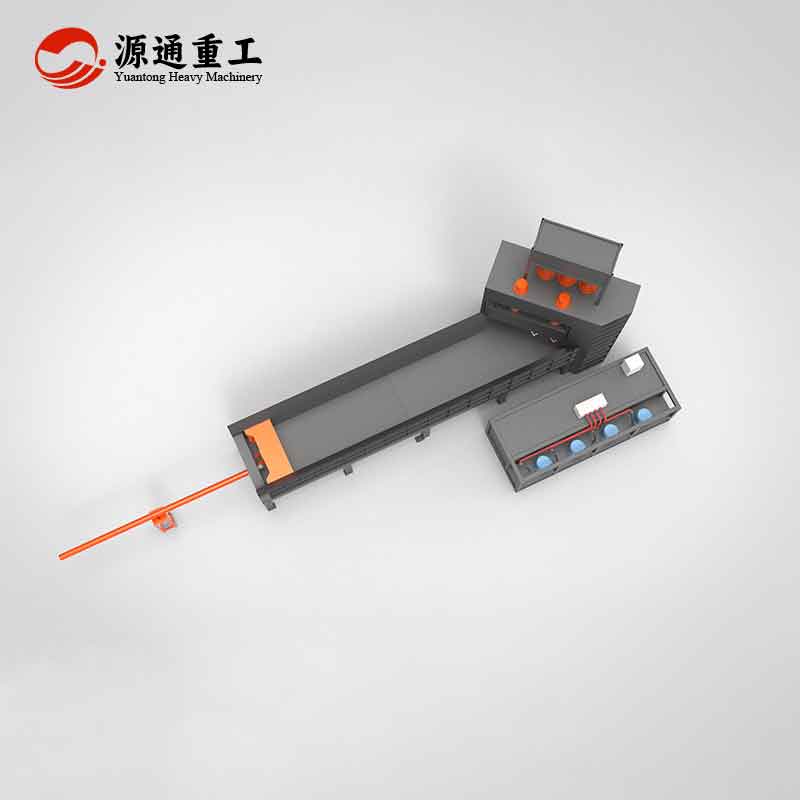
С точки зрения фактического технологического процесса на площадке крупногабаритные отходы, бывшая в употреблении бытовая техника, смешанная резина и пластмассы подаются в камеру измельчения шредера, где за счёт резания и разрыва ножевыми валами обеспечивается уменьшение объёма. После предварительной обработки материал с помощью конвейерного оборудования подаётся на следующую операцию и может поступать в дробилку, сортировочное оборудование или пакетировочный пресс. Если к крупности выходного материала на последующих стадиях предъявляются строгие требования, можно опционально установить сито, ограничивающее размер выводимого материала. Если в дальнейшем требуется только перевалка и уменьшение объёма, сито можно снять для повышения пропускной способности.
При выборе оборудования нельзя ориентироваться только на параметры отдельной машины; необходимо также учитывать приёмную способность последующего оборудования. Размер загрузочного отверстия последующей дробилки и вместимость бункера пакетировочного пресса, в свою очередь, ограничивают диапазон крупности выходного материала шредера. При синхронной работе линии надлежащее сопряжение сигналов между системами электрического управления позволяет обеспечить непрерывную работу загрузки, измельчения и выгрузки.
Во многих проектах после ввода в эксплуатацию возникает несоответствие производительности; причина кроется в том, что внимание уделяется только производительности отдельной машины и игнорируется стыковка предыдущих и последующих операций. Только при рациональном планировании места шредера во всей производственной линии и взаимном согласовании нагрузки предыдущего и последующего оборудования можно раскрыть фактическую производительность всей линии переработки.