+86-13949059555
д. 6, ул. Хуаншань, г. Гунъи, г. Чжэнчжоу, пров. Хэнань, Китай
2026-05-24
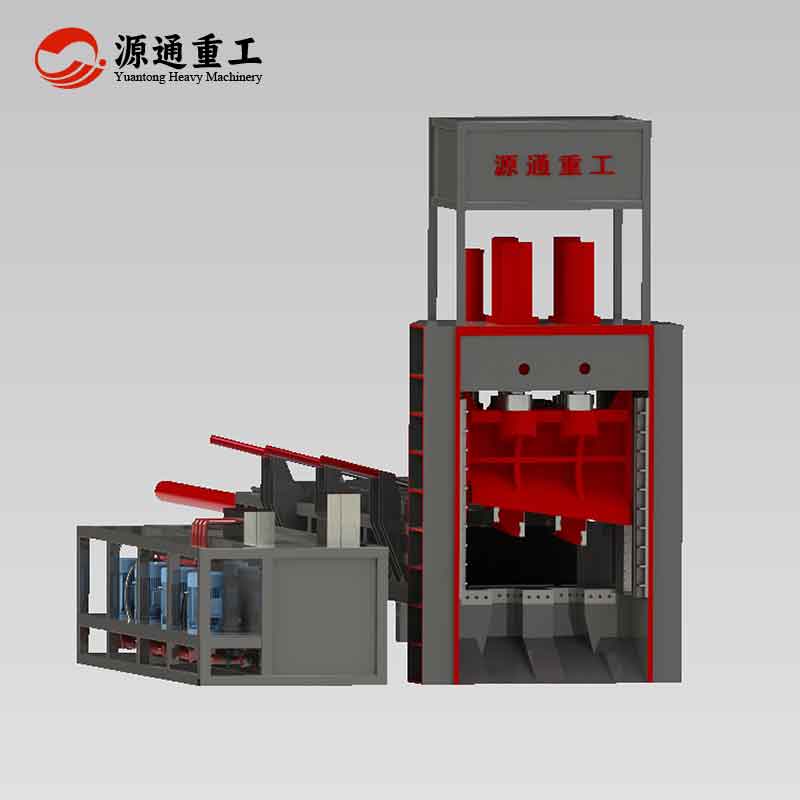
На одной и той же портальной машине для резки металлолома при замене различных ножевых блоков готовая продукция получается совершенно разной. На многих заводах оборудование технически исправно, однако готовая продукция не соответствует требованиям последующих заказчиков — проблема часто кроется в конфигурации и настройке ножевого блока.
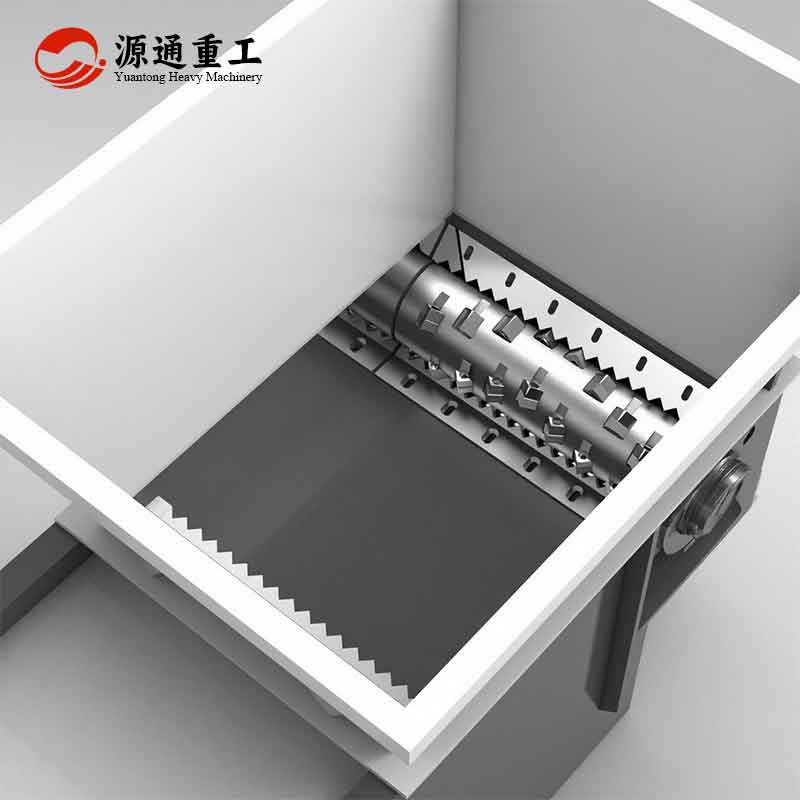
У гильотинных ножниц с цельным длинным ножом главное внимание уделяется зазору между ножами. При слишком большом зазоре резка стали сопровождается разрывом и образованием большого количества заусенцев; при слишком малом зазоре усиливается трение между режущими кромками, и износ ножей ускоряется. У многоножевых ножниц необходимо проверять расстояние между каждой группой ножей; расстояние между ножами напрямую определяет ширину материала после продольной резки. При смещении установочного положения ножей ширина полос готовой продукции будет неравномерной.
Настройка ступенчатых ножниц более тонкая: разница высот ступеней между ножами должна соответствовать усилию резки. При нерациональной разнице высот часть ножей работает без нагрузки, часть — с перегрузкой, а вибрация машины заметно возрастает. Монтажные отверстия режущего блока необходимо тщательно очистить, крепёжные болты затянуть с предписанным моментом; ослабление болтов в процессе работы приведёт к смещению ножей и напрямую скажется на качестве резки.
Ввод оборудования в эксплуатацию не заканчивается после завершения монтажа; необходимо с учётом толщины поступающего материала и требуемых размеров готовой продукции многократно донастраивать параметры ножевого блока. Только уделяя должное внимание сборке и настройке ножевого блока, можно в полной мере раскрыть обрабатывающие возможности портальных ножниц и получать стабильный по типоразмерам и кондиционный стальной лом для шихты.