+86-13949059555
д. 6, ул. Хуаншань, г. Гунъи, г. Чжэнчжоу, пров. Хэнань, Китай

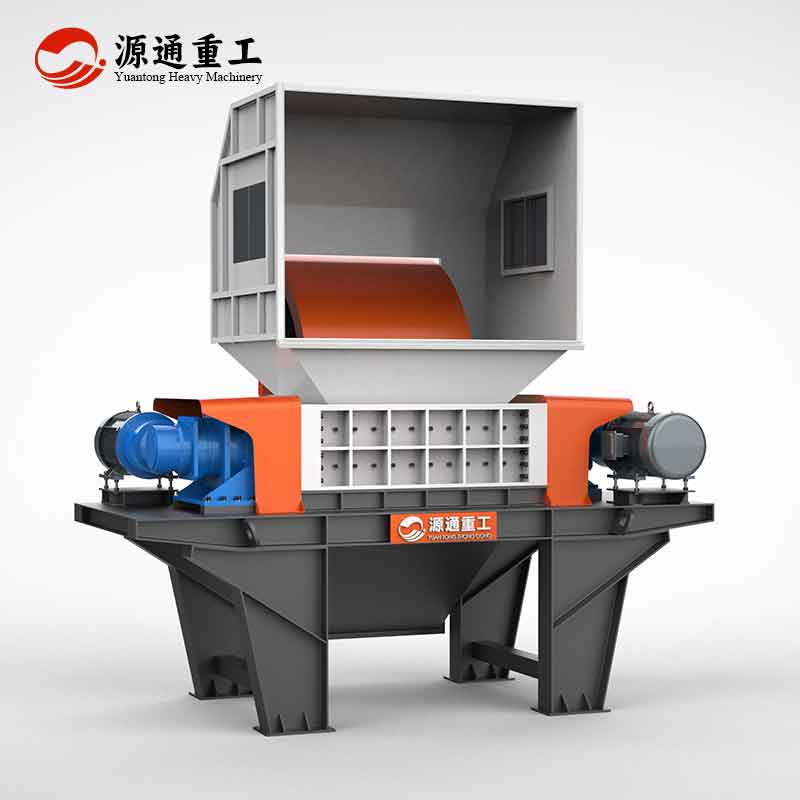
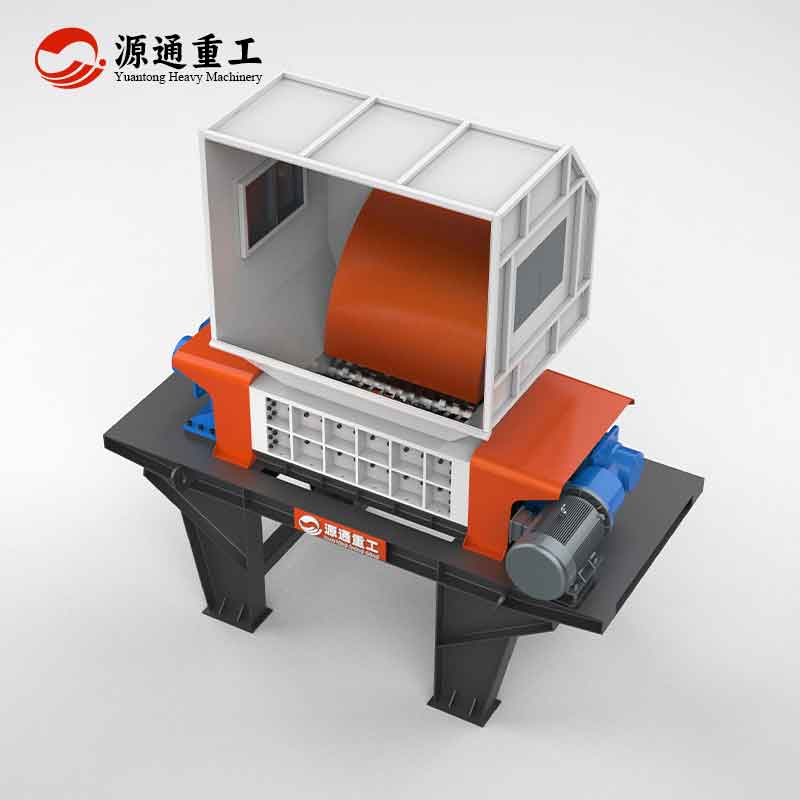
Двухвальный шредер состоит из двух параллельно расположенных ножевых валов; ножи на обоих валах расположены со смещением и входят в зацепление, валы вращаются навстречу друг другу, а материал под действием резания и разрыва измельчается на мелкие куски.
Двухвальный шредер состоит из двух параллельно расположенных ножевых валов; ножи на обоих валах расположены со смещением и входят в зацепление, валы вращаются навстречу друг другу, а материал под действием резания и разрыва измельчается на мелкие куски. Его назначение — быть первым оборудованием предварительной обработки в линии переработки материалов: уменьшать крупногабаритные и неправильной формы материалы до размеров, приемлемых для нижестоящего транспортировочного, сортировочного и мелкодробильного оборудования.
Основная проблема на перерабатывающих заводах часто заключается не в «дроблении» как таковом, а в том, «как на первом этапе уменьшить материал до размера, который сможет принять последующее оборудование». У таких материалов, как отслужившие срок электродвигатели, алюминиевые профили, пластиковые бочки, поддоны, шины, кабельные катушки, корпуса бытовой техники, есть две общие черты: крупные размеры и нерегулярная форма. Ручная разборка медленная, молотковая дробилка с трудом принимает их напрямую (загрузочное отверстие не подходит, намотки засоряют), а прямая транспортировка или пакетирование также невыгодны. Двухвальный шредер — это оборудование, решающее именно эту задачу.
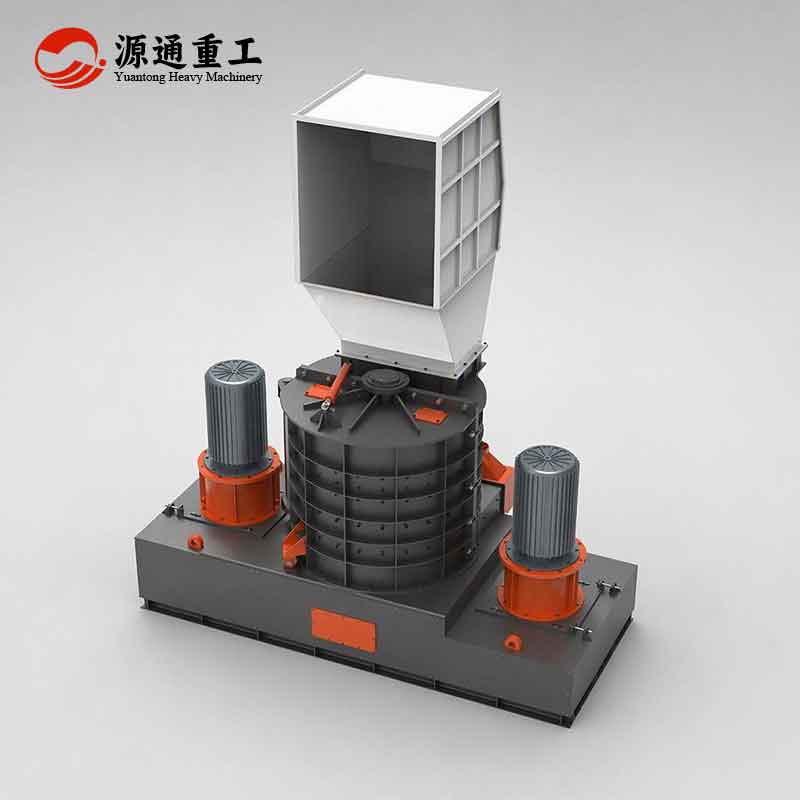
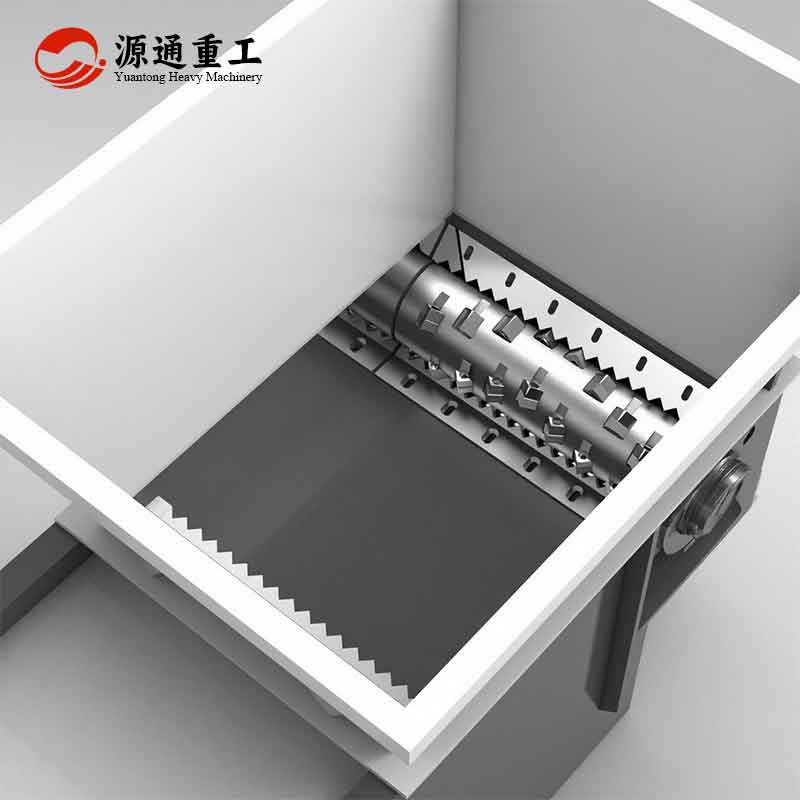
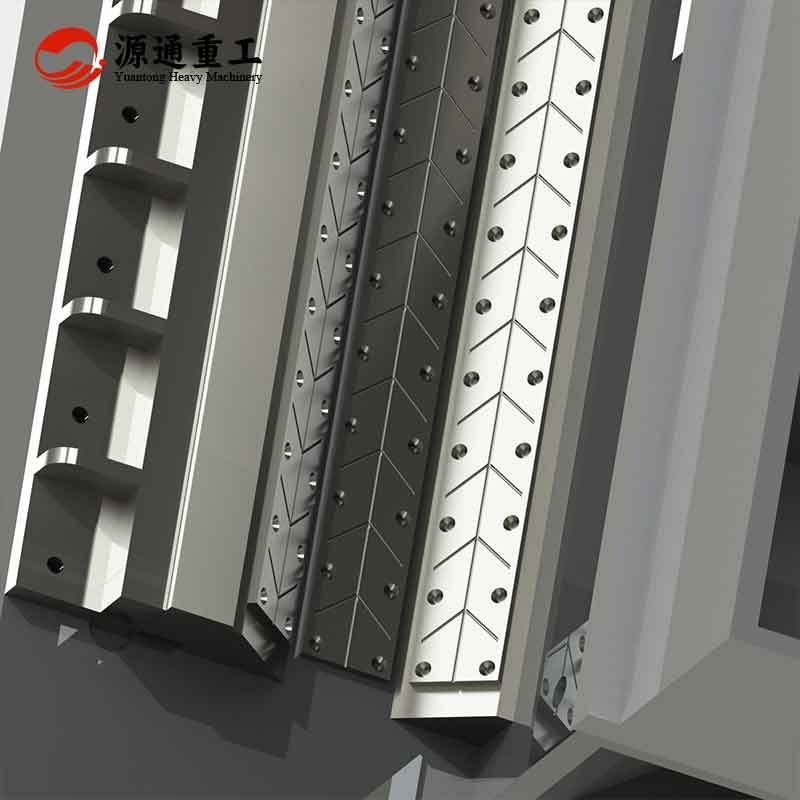
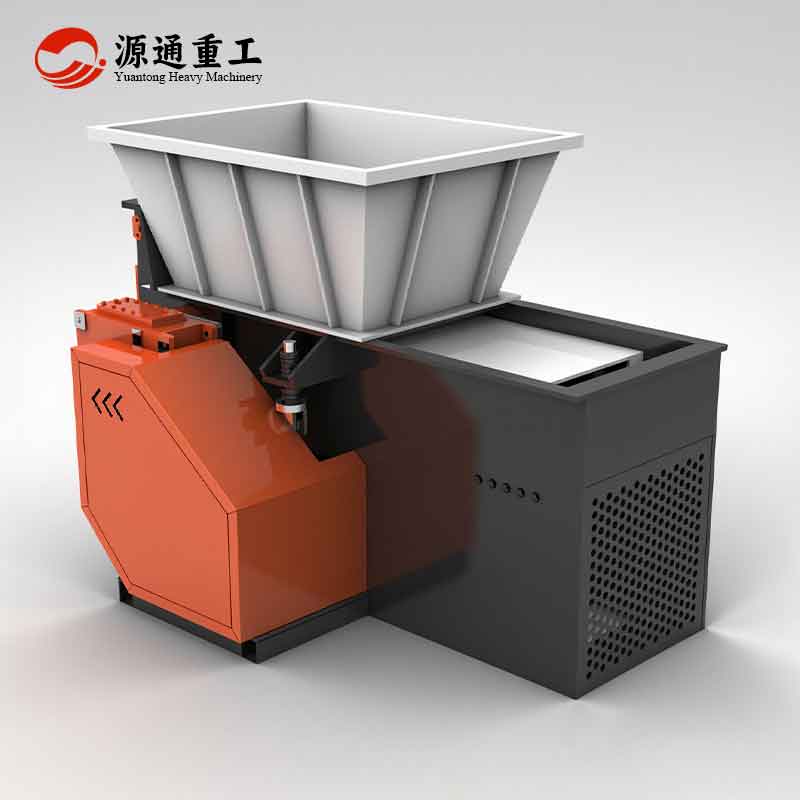
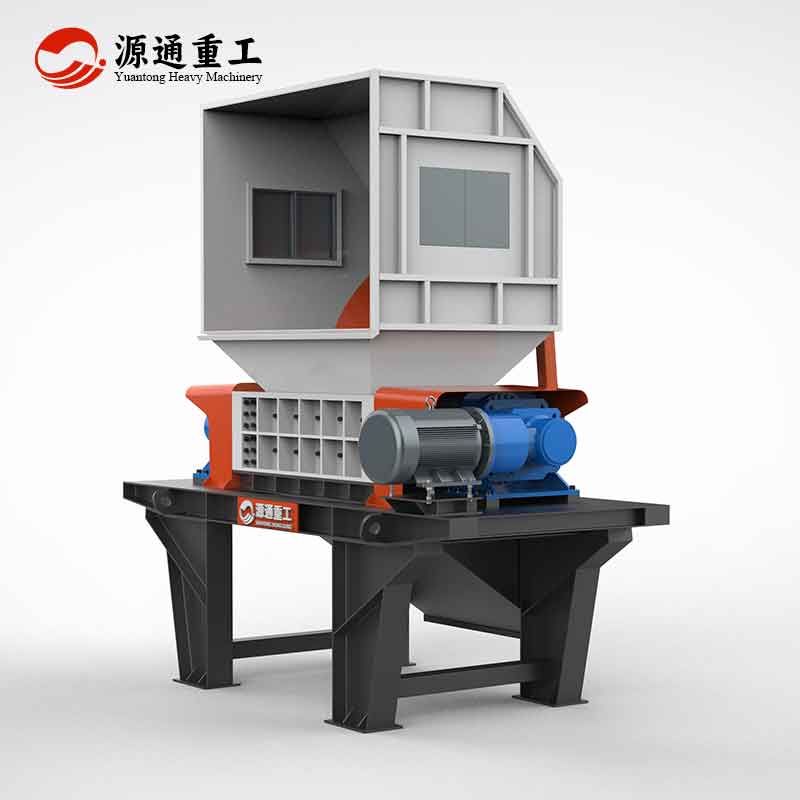
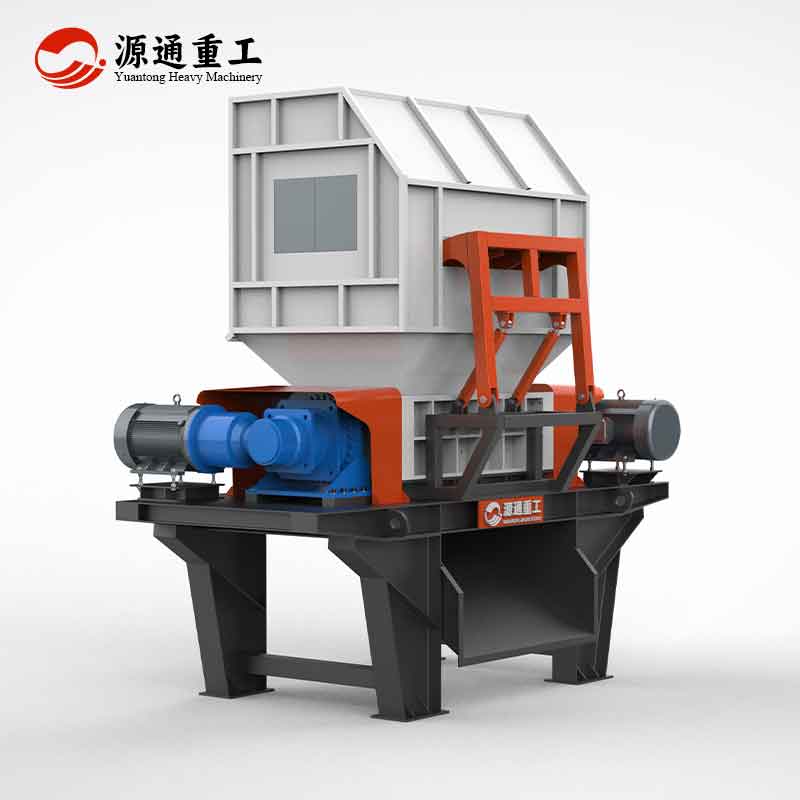
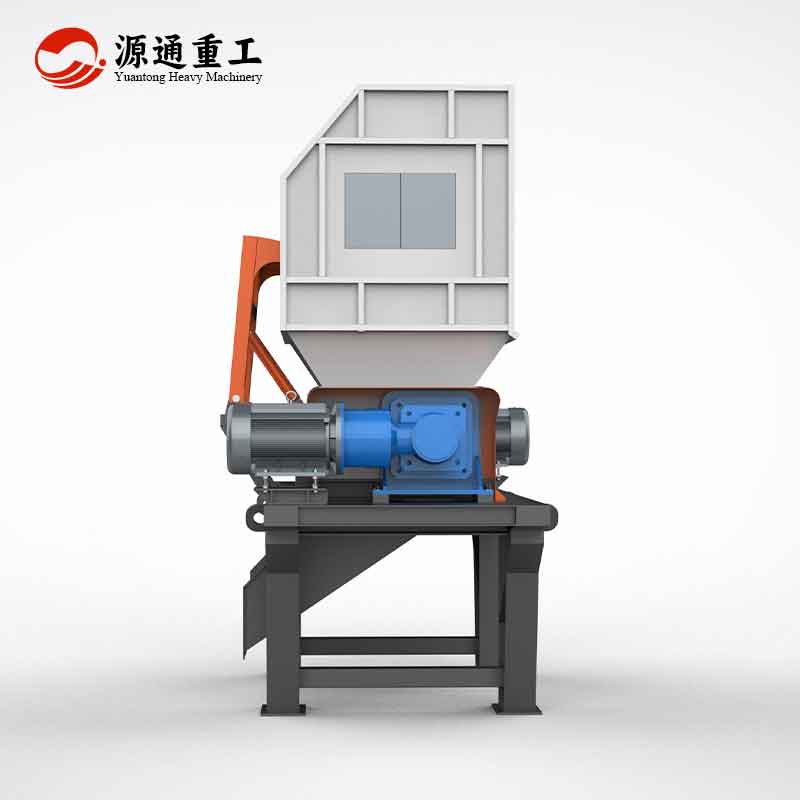
Оборудование в основном состоит из станины, двух ножевых валов с комплектами ножей, распорных втулок, редукторной системы привода, приводных электродвигателей, гидравлического толкающего устройства (в зависимости от модели) и системы электрического управления.
Два вала расположены параллельно; валы имеют шестигранное или квадратное сечение и изготовлены из поковок легированной стали класса 42CrMo, прошедших улучшение. Точность параллельности и межосевого расстояния валов определяет характер зацепления ножей и является ключевым параметром точности всей машины.
Крючкообразная конструкция, сквозная закалка легированной стали, твёрдость после закалки 58–62 HRC. Крючкообразные зубья захватывают материал: сначала материал зацепляется, затем разрезается в зазоре между двумя валами, а не дробится ударом.
Два ножевых вала под приводом редуктора вращаются навстречу друг другу, ножи входят в смещённое зацепление. После поступления материала через верхний загрузочный бункер крючкообразные зубья ножей захватывают его между валами, и под совместным действием усилий резания и разрыва в двух направлениях материал разрезается и разрывается. Куски, размер которых меньше расстояния между ножами (или размера ячеек сита, если оно предусмотрено), выходят снизу; материал крупнее этого размера продолжает захватываться и многократно разрезаться до тех пор, пока не будет выведен.
Частота вращения — ключ к пониманию работы двухвального шредера в реальных условиях. Оборудование обычно работает в диапазоне 8–12 об/мин, а крутящий момент увеличивается за счёт редуктора. Такая частота вращения определяет, что в машине применяется не ударное дробление, а резание и разрывание; это даёт три практических эффекта: во-первых, отсутствует наматывание на валы — такие наматывающиеся материалы, как рулоны плёнки, полосы ткани и канаты, не намертво наматываются на ротор, как на высокоскоростных моделях; во-вторых, мало пыли, низкий уровень шума и небольшой нагрев корпуса; в-третьих, хорошая адаптация к смешанным материалам — можно сразу уменьшать объём без предварительной сортировки. Однако есть и свои издержки: низкая частота вращения означает более грубый выходной материал; при необходимости получения мелкой фракции требуется последующая операция.
Принимает крупногабаритные материалы, нетребователен к составу материала, подходит для первой ступени производственной линии — загрузочное отверстие спроектировано под максимальный размер куска, высокая адаптивность к материалам неправильной формы. Он устанавливается первым в линии; его ценность — стабилизировать подачу материала на последующие операции, а не отдельно добиваться тонкости выходной фракции.
Низкоскоростное резание, отсутствие наматывания на валы, мало пыли — 8–12 об/мин, работа за счёт резания и разрыва; такие наматывающиеся материалы, как рулоны плёнки, полосы ткани, канаты, не намертво наматываются на ротор. Уровень пыли и шума также заметно ниже, чем у высокоскоростных ударных моделей, соответственно снижаются требования к пылеудалению и шумоизоляции на площадке.
Переработка металлов — алюминиевые профили, алюминиевые отливки, лёгкий тонкостенный стальной лом, металлические упаковочные бочки, корпуса бытовой техники, отслужившей свой срок. Двухвальный шредер уменьшает крупногабаритные материалы до размеров, пригодных для обработки грейфером или конвейерной лентой, после чего они поступают в молотковую дробилку или сортировочную линию. Способность перерабатывать толстостенные детали и крупные монолитные изделия зависит от мощности модели; при выборе модели необходимо уточнять по максимальному поперечному сечению изделия.
Переработка пластмасс — пластиковые бочки, оборотные ящики, листовой материал, трубы, поддоны, крупногабаритные литьевые изделия. После предварительной обработки объём заметно снижается, что облегчает транспортировку, и материал поступает в одновальный шредер или линию гранулирования. Плёнка и тонкие пакеты не относятся к подходящим для двухвального шредера типам материалов.
Переработка шин и резины — шины, резиновые шланги, резиновые обрезки. Двухвальный шредер обычно используется как операция предварительной обработки после нарезки на полосы, уменьшая резиновые куски до размера подачи последующего оборудования тонкого измельчения. Скорость износа ножей заметно выше, чем при переработке пластмасс.
Древесина и поддоны — бывшие в употреблении поддоны, деревянные ящики, деревянные подставки, строительные древесные отходы. После предварительной обработки облегчается транспортировка, либо материал поступает на последующие операции в качестве топлива и сырья для производства искусственных плит.
Промышленные и крупногабаритные отходы — крупногабаритные промышленные обрезки, смешанные упаковочные отходы, крупногабаритная мебель, отслужившая свой срок. Двухвальный шредер хорошо адаптируется к смешанным материалам — это основная причина, по которой его часто ставят первым в производственной линии.
| Модель | Мощность привода валов (кВт) | Частота вращения валов (об/мин) | Диаметр режущей головки (мм) | Крупность измельчения (см) | Габаритные размеры (м) | Производительность (т/ч) |
| YTS-600 | 2×22 | 8-12 | 220/300 | 3-10 | 7×4×4,5 | 0,16-1,5 |
| YTS-800 | 2×30 | 8-12 | 300/350 | 3-10 | 6×3,5×2,4 | 2-3 |
| YTS-1000 | 2×37 | 8-12 | 380/450 | 3-10 | 5×3×2,4 | 3-6 |
| YTS-1200 | 2×45 | 8-12 | 400/500 | 3-10 | 4×2×2,2 | 4-10 |
| YTS-1600 | 2×55 | 8-12 | 450/500 | 3-10 | 3×2×2 | 6-12 |
| YTS-1800 | 2×75 | 8-12 | 500/600 | 3-10 | 3×1,8×2,2 | 8-15 |
| YTS-2000 | 2×90 | 8-12 | 600/700 | 3-10 | 2,8×1,6×2 | 10-18 |
| Параметры приведены только для справки. Если вам нужны подробные данные, пожалуйста, свяжитесь с нами. Контактная информация: +8615736727558 hnytzgjx@163.com |
||||||